


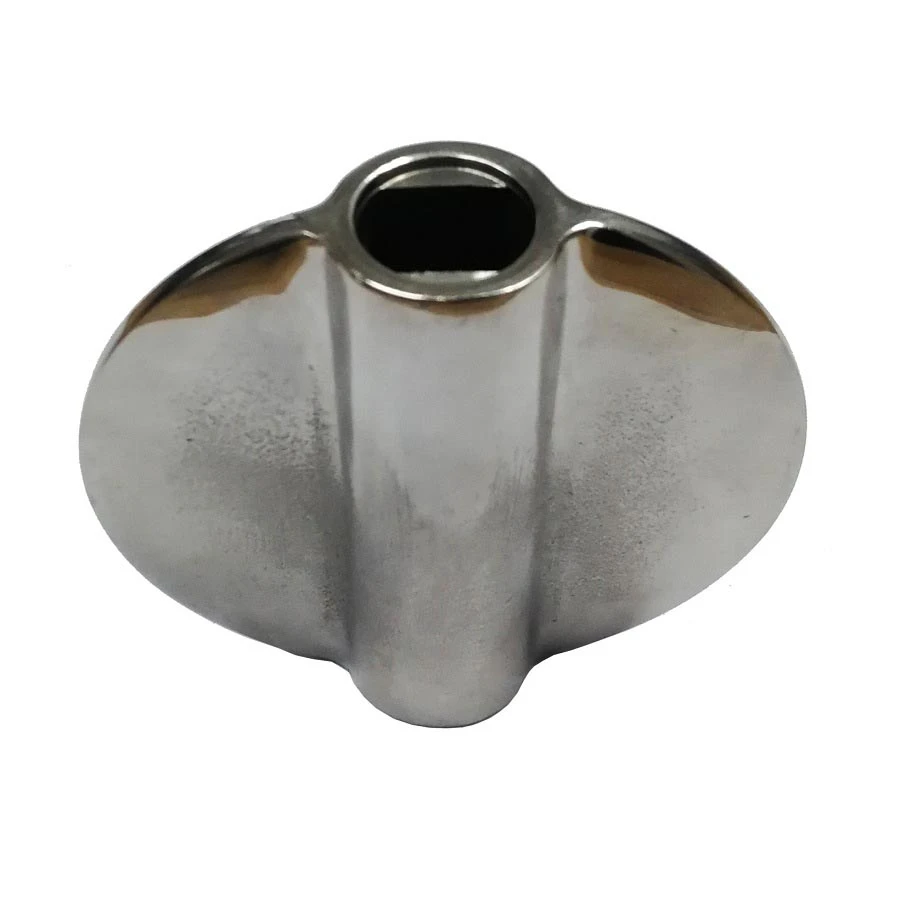
Rozsdamentes acél szilikaszol elveszett viasz öntőszelep tárcsa
A befektetett öntvények mérettűrési szintje elérheti a CT4 ~ CT7 értéket. Közülük az öntött acél beágyazott öntvények, az öntöttvas beágyazott öntvények, a nikkel-alapú ötvözetből készült öntvények és a kobalt-alapú ötvözött öntvények mérete általában CT5 ~ CT7. A könnyűfém- és rézötvözet befektetett öntvények mérettűrési szintje elérheti a CT4 ~ CT6-ot. A héj elkészítéséhez szükséges öntés folyamata a gélesedés folyamata. A gélesedést számos tényező befolyásolja, elsősorban az elektrolit, a pH, a szolkoncentráció és a hőmérséklet. Sokféle kereskedelmi forgalomban kapható szilícium-dioxid szol létezik, a leggyakrabban használt lúgos szilícium-dioxid szol, amelynek szilícium-dioxid tartalma 30%. Egyre több öntöde alkalmazza a szilika szol befektetési öntési eljárást. A szilikaszol egy tipikus víz{13}}alapú kötőanyag, kovasav kolloid szerkezettel. Ez egy polimer kolloid oldat, amelyben a nagymértékben diszpergált szilícium-dioxid részecskék vízben oldódnak. A kolloid részecskék gömb alakúak, átmérőjük 6-100 nm.
▶ Rendelkezésre álló nyersanyagok a befektetési öntéshez, az elveszett viasz öntési folyamatához:
• Szénacél: AISI 1020 - AISI 1060,
• Acélötvözetek: ZG20SiMn, ZG30SiMn, ZG30CrMo, ZG35CrMo, ZG35SiMn, ZG35CrMnSi, ZG40Mn, ZG40Cr, ZG42Cr, ZG42CrMo... stb igény szerint.
• Rozsdamentes acél: AISI 304, AISI 304L, AISI 316, AISI 316L, 1.4404, 1.4301 és egyéb rozsdamentes acél.
• Sárgaréz és réz.
• Egyéb anyagok és szabványok kérésre
▶ Befektetési öntödei képességek
• Max. méret: 1000 mm × 800 mm × 500 mm
• Súlytartomány: 0,5 kg - 100 kg
• Éves kapacitás: 2000 tonna
• Kötőanyag héjépítéshez: szilikaszol, vízüveg és ezek keverékei.
• Tűrések: kérésre.
▶ Fő gyártási eljárás
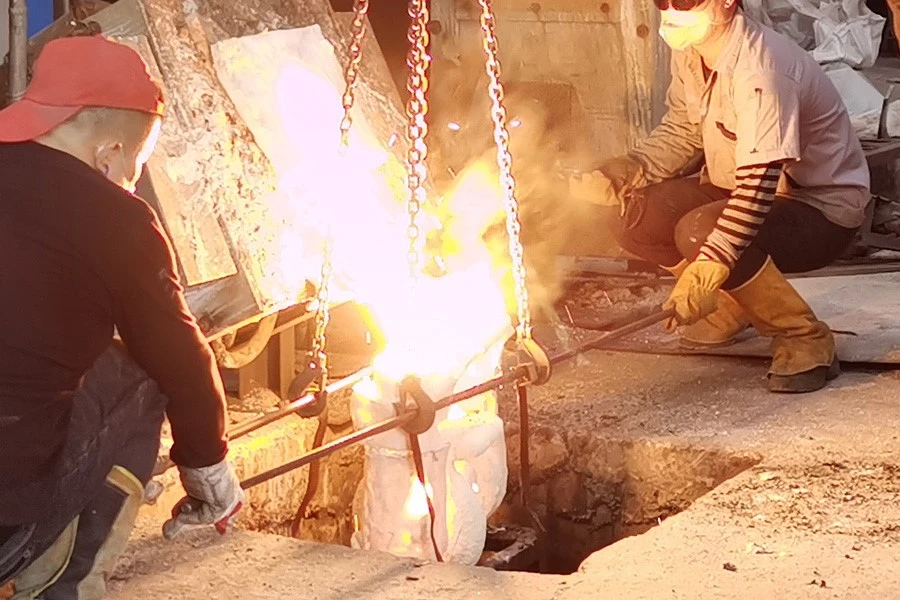
• Minták és szerszámok tervezése → Fémmatricák készítése → Viasz befecskendezése → Zagy összeszerelés → Kagylóépítés →{0}}Gyantolás → Kémiai összetétel elemzés → Olvadás és öntés → Tisztítás, köszörülés és szemcseszórás → Utófeldolgozás vagy csomagolás szállításhoz
▶ Elveszett viaszöntvények vizsgálata
• Spektrográfiai és manuális kvantitatív elemzés
• Metallográfiai elemzés
• Brinell, Rockwell és Vickers keménységvizsgálat
• Mechanikai tulajdonságelemzés
• Alacsony és normál hőmérsékletű ütésvizsgálat
• Tisztaságvizsgálat
• UT, MT és RT ellenőrzés
▶ Közzétételi-átküldési folyamat
• Sorjázás és tisztítás
• Sörétszórás / Homokszórás
• Hőkezelés: normalizálás, kioltás, temperálás, karburálás, nitridálás
• Felületkezelés: passziválás, eloxálás, galvanizálás, forró horganyzás, horganyzás, nikkelezés, polírozás, elektro{0}}polírozás, festés, GeoMet, Zintec.
• Megmunkálás: esztergálás, marás, esztergálás, fúrás, hónolás, köszörülés.

A befektetési öntőformákat jelenleg általában többrétegű tűzálló anyagokból készült héjban használják. A modul bemártása és tűzálló bevonattal való bevonása után szórja be a szemcsés tűzálló anyagot, majd szárítsa meg és keményítse meg, és ismételje meg ezt a folyamatot többször, amíg a tűzálló anyagréteg el nem éri a kívánt vastagságot. A héj tulajdonságai szorosan összefüggenek a héjkészítés és a héjkészítési folyamat során használt anyagokkal. A héjanyagok közé tartoznak a tűzálló anyagok, kötőanyagok, oldószerek, keményítők, felületaktív anyagok stb. Ezek közül a tűzálló anyag és a kötőanyag közvetlenül alkotja a héjat, amely a héj fő anyaga. A befektetési öntés során használt tűzálló anyagok főként szilícium-dioxid homok, korund és alumínium-szilikát tűzálló anyagok (például tűzálló agyag és alumínium-banadium stb.).
A vízüveggel előkészített bevonat könnyen deformálható és megrepedhet. Az etil-szilikáthoz képest az előállított öntvények kis méretpontossággal és nagy felületi érdességgel rendelkeznek. A vízüveg kötőanyag kisméretű közönséges acélöntvények és színesfémötvözet-öntvények gyártására alkalmas. A befektetési öntéshez használt vízüveg modulusa általában 3,0–3,4, sűrűsége pedig 1,27–1,34 g/cm3. A szilikaszol kötőanyag a kovasav vizes oldata, más néven szilícium-dioxid szol. Ára 1/3-1/2-rel alacsonyabb, mint az etil-szilikáté. A szilícium-dioxid szol kötőanyag felhasználásával készült öntvények minősége jobb, mint a vízüvegé. A kötőanyag jelentősen javult. A szilikaszol jó stabilitású és hosszú ideig tárolható. A héjak készítésekor nem igényel speciális keményítőket.
A szolica szol héjának magas hőmérsékleti szilárdsága jobb, mint az etil-szilikát héjé, de a szilikaszol gyengén nedvesíthető a befektetéshez képest, és tovább tart a keményedés. A héjkészítés fő folyamatai közé tartozik a modulok zsírtalanítása, bevonása és csiszolása, szárítása és keményítése, formázása és pörkölése. Egyfajta precíziós öntési eljárásként az RMC Casting Foundry-ban szénacél öntvények előállítására használják leginkább a szilícium-dioxid oldattal és vízüveggel kötött öntvényt vagy ezek kombinált kötését héjépítő anyagként.
Különböző precíziós öntési eljárások is elérhetők az öntőalkatrészek szükséges precíziós fokozatától függően. Például a vízüveg és a szilícium-dioxid szol kombinált befektetett öntési eljárás alacsony vagy közepes precíziós acélöntvényekhez használható, míg a szilícium-dioxid szol öntési eljárásokat kell használni a szükséges precíziós minőségű rozsdamentes acélöntvényekhez.
Népszerű tags: szilika szol elveszett viasz öntés öntöde, szilika szol elveszett viasz öntés


