


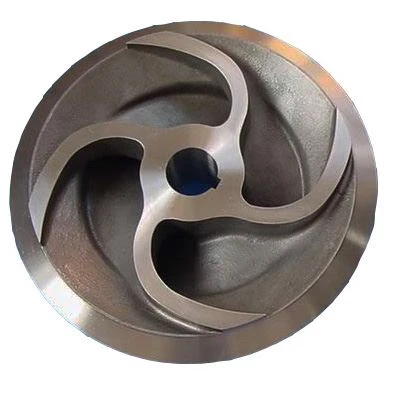
Szürkevas homoköntő termékek OEM- és egyedi szolgáltatásokkal
Fém és ötvözetek minősége homoköntési eljárásokhoz |
|
| Fémek és ötvözetek | Népszerű fokozat |
| Szürke öntöttvas | GG10-GG40; GJL-100 ~ GJL-350; |
| Képlékeny (Nodualar) öntöttvas | GGG40 ~ GGG80; GJS-400-18, GJS-40-15, GJS-450-10, GJS-500-7, GJS-600-3, GJS-700-2, GJS-800-2 |
| Ausztemperált gömbgrafitos vas (ADI) | EN-GJS-800-8, EN-GJS-1000-5, EN-GJS-1200-2 |
| Szénacél | C20, C25, C30, C45 |
| Ötvözött acél |
20Mn, 45Mn, ZG20Cr, 40Cr, 20Mn5, 16CrMo4, 42CrMo, 40CrV, 20CrNiMo, GCr15, 9Mn2V |
| Rozsdamentes acél | Ferrites rozsdamentes acél, martenzites rozsdamentes acél, ausztenites rozsdamentes acél, csapadékkeményedés rozsdamentes acél, duplex rozsdamentes acél |
| Alumíniumötvözetek | ASTM A356, ASTM A413, ASTM A360 |
| Sárgaréz/réz{0}}alapú ötvözetek | C21000, C23000, C27000, C34500, C37710, C86500, C87600, C87400, C87800, C52100, C51100 |
| Szabvány: ASTM, SAE, AISI, GOST, DIN, EN, ISO és GB | |
Az öntöttvasak azok a vasötvözetek, amelyek széntartalma meghaladja a 2%-ot. Bár az öntöttvasak széntartalma 2 és 6,67 között lehet, a gyakorlati határ általában 2 és 4% között van. Ezek elsősorban kiváló öntési tulajdonságaik miatt fontosak. A szürkeöntvények és a gömbgrafitos öntöttvasak (más néven gömbgrafitos öntöttvas).
Ha az öntöttvas lassan lehűl, a cementit vasra és szénre bomlik grafit formájában, amit grafitosításnak nevezünk. Szürkeöntvénynek nevezzük azokat az öntöttvasakat, amelyekben a cementit nagy százaléka grafitosítással lebomlik. Öntöttvas, amelyben nem történt grafitosítás, azaz e, az összes szén kombinált formában van, fehér öntöttvasnak nevezzük. A grafitosítási folyamat időigényes, ezért ha a folyékony öntöttvas gyorsan lehűl, fehér öntöttvas keletkezik. A fehér öntöttvas tulajdonságait tekintve a magas széntartalmú acélokéhoz hasonlítható. Mindazonáltal nagyon törékeny, ezért nem használják szerkezeti részekhez. Olyan alkatrészeknél hasznos, ahol kopás tapasztalható. A szakítószilárdság 170 és 345 MPa között változik, és általában körülbelül 240 MPa. A keménység 350 és 500 BHN között van. A nagyon nagy keménység miatt a megmunkálhatóság gyenge, és általában köszörüléssel fejezik be.
A disszociált szén grafit formájában van, amely nagyon puha és nem szilárd. Így csökkenti az öntöttvas keménységét és növeli a megmunkálhatóságát. Az öntöttvasban lévő grafit alakja nagymértékben befolyásolja annak szilárdságát. Amikor pelyhes-formájú, mint a szürkeöntöttvasban, a grafit megszakítja a vas folytonosságát, és nagymértékben gyengíti azt. De segít a rezgési energia elnyelésében is, aminek következtében a szürkeöntvényt általában szerszámgépágyakhoz használják. A szürkeöntvény könnyen megmunkálható, és az öntöttvas legolcsóbb formája. Alacsony olvadáspontja, nagyobb folyékonysága és elhanyagolható hűtési zsugorodásának{7}} köszönhetően széles körben használják öntési eljárásokban.
Az öntöttvas másik formája temperöntvény, amelyben a szabad szén csomók formájában van jelen a cementit és ferrit mátrixában. Ezt úgy érik el, hogy először lehűtik az öntvényt úgy, hogy teljesen fehér öntöttvas képződjön, majd egy szabályozott hőkezelési folyamat következik, hogy a cementit egy része ferritté és szabad szén csomókká alakuljon. Ez az anyag képlékenyebb, mint a szürkeöntvény. Ez a forma csak nagyon kis profilvastagságú alkatrészekhez alkalmas, mivel a temperöntvény kiindulópontja a fehér öntöttvas.
Ha a grafit kicsi, kerek és jól eloszló részecskékként- van jelen, gyengítő hatása kicsi, és az ilyen öntöttvasak rugalmasabbak lennének. Ezt a fajta öntöttvasat gömbgrafitnak vagy gömbgrafitnak vagy egyszerűen SG vasnak nevezik. A grafitnak ez a formája úgy érhető el, hogy elemi magnéziumot vagy cériumot vagy a két elem kombinációját adják az olvadt öntöttvashoz. A magnéziumot 0,07–0. 10% mennyiségben adják hozzá, majd ferro-szilíciumot adnak hozzá a grafitosítás elősegítése érdekében. A megszilárdulás során a magnézium segíti a grafit eloszlását a fémben.
A gömbgrafitos öntöttvasnak jobb a szilárdság-/-tömeg aránya, jobb a megmunkálhatósága és nagyobb az ütési értéke. Ezenkívül a gömbgrafitos öntöttvas alkatrészeket öntési eljárással állítják elő, ahol az alkatrész alakjának jobb szabályozása érhető el, mint a cseppkovácsolással. Így sok olyan alkatrészt, mint például a forgattyús tengelyeket és az általában ejtőkovácsolással gyártott hajtórudakat, egyre inkább felváltják a gömbgrafitos öntvények.
A szürkeöntvény mechanikai tulajdonságai |
|||||||
| DIN EN 1561 szerinti cikk | Intézkedés | Egység | EN-GJL-150 | EN-GJL-200 | EN-GJL-250 | EN-GJL-300 | EN-GJL-350 |
| EN-JL 1020 | EN-JL 1030 | EN-JL 1040 | EN-JL 1050 | EN-JL 1060 | |||
| Szakítószilárdság | Rm | MPA | 150-250 | 200-300 | 250-350 | 300-400 | 350-450 |
| 0,1% hozamerősség | Rp0,1 | MPA | 98-165 | 130-195 | 165-228 | 195-260 | 228-285 |
| Megnyúlás erőssége | A | % | 0,3 – 0,8 | 0,3 – 0,8 | 0,3 – 0,8 | 0,3 – 0,8 | 0,3 – 0,8 |
| Nyomószilárdság | σdB | MPa | 600 | 720 | 840 | 960 | 1080 |
| 0,1% nyomószilárdság | σd0,1 | MPa | 195 | 260 | 325 | 390 | 455 |
| Hajlító szilárdság | σbB | MPa | 250 | 290 | 340 | 390 | 490 |
| Schuifspanning | σaB | MPa | 170 | 230 | 290 | 345 | 400 |
| Nyírófeszültség | TtB | MPa | 170 | 230 | 290 | 345 | 400 |
| Rugalmassági modulok | E | GPa | 78 – 103 | 88 – 113 | 103 – 118 | 108 – 137 | 123 – 143 |
| Poisson szám | v | – | 0,26 | 0,26 | 0,26 | 0,26 | 0,26 |
| Brinell keménység | HB | 160 – 190 | 180 – 220 | 190 – 230 | 200 – 240 | 210 – 250 | |
| Hajlékonyság | σbW | MPa | 70 | 90 | 120 | 140 | 145 |
| Feszültség és nyomásváltozás | σzdW | MPa | 40 | 50 | 60 | 75 | 85 |
| Törőerő | Klc | N/mm3/2 | 320 | 400 | 480 | 560 | 650 |
| Sűrűség | g/cm3 | 7,10 | 7,15 | 7,20 | 7,25 | 7,30 | |
▶ A kézzel öntött homoköntés lehetőségei:
• Maximális méret: 1500 mm × 1000 mm × 500 mm
• Súlytartomány: 0,5 kg - 500 kg
• Éves kapacitás: 5000 tonna - 6000 tonna
• Tűrések: kérésre vagy szabványos
• Formaanyagok: Green Sand Casting, Shell Mold Homoköntés.
▶ Az automata formázógépekkel történő homoköntés lehetőségei:
• Max. méret: 1000 mm × 800 mm × 500 mm
• Súlytartomány: 0,5 kg - 500 kg
• Éves kapacitás: 8 000 tonna - 10 000 tonna
• Tűrések: kérésre.
• Formaanyagok: Green Sand Casting, Shell Mold Homoköntés.
▶ Az RMC homoköntő öntödéjéhez elérhető nyersanyagok:
• Szürkevas: HT150, HT200, HT250, HT300, HT350; GJL-100, GJL-150, GJL-200, GJL-250, GJL-300, GJL-350; GG10-GG40.
• gömbgrafitos öntöttvas vagy gömbgrafitos vas: GGG40, GGG50, GGG60, GGG70, GGG80; GJS-400-18, GJS-40-15, GJS-450-10, GJS-500-7, GJS-600-3, GJS-700-2, GJS-800-2; QT400-18, QT450-10, QT500-7, QT600-3, QT700-2, QT800-2;
• Alumínium és ötvözeteik
• Sárgaréz, vörösréz, bronz vagy más réz{0}}alapú fémek
• Egyéb anyagok az Ön egyedi követelményeinek vagy az ASTM, SAE, AISI, ACI, DIN, EN, ISO és GB szabványoknak megfelelően
▶ Fő gyártási eljárás
• Minták és szerszámok tervezése → Minták készítése → Formázási folyamat → Kémiai összetétel elemzése → Olvadás és öntés → Tisztítás, köszörülés és szemcseszórás → Utófeldolgozás vagy csomagolás szállításhoz
▶ Homoköntés vizsgálati lehetőségek
• Spektrográfiai és manuális kvantitatív elemzés
• Metallográfiai elemzés
• Brinell, Rockwell és Vickers keménységvizsgálat
• Mechanikai tulajdonságelemzés
• Alacsony és normál hőmérsékletű ütésvizsgálat
• Tisztaságvizsgálat
• UT, MT és RT ellenőrzés
▶ Közzétételi{0}}Átküldési folyamat
• Sorjázás és tisztítás
• Sörétszórás / Homokszórás
• Hőkezelés: normalizálás, kioltás, temperálás, karburálás, nitridálás
• Felületkezelés: passziválás, eloxálás, galvanizálás, forró horganyzás, horganyzás, nikkelezés, polírozás, elektro{0}}polírozás, festés, GeoMet, Zintec
• Megmunkálás: esztergálás, marás, esztergálás, fúrás, hónolás, köszörülés,
Homoköntési képességek az RMC Öntödében |
||
| Leírás | Kézi öntés | Öntés automata gépekkel |
| Az öntvények maximális mérete | 1500 mm × 1000 mm × 500 mm | 1000 mm × 800 mm × 500 mm |
| Öntési súlytartomány | 0,5 kg - 1 000 kg | 0,5 kg - 500 kg |
| Éves kapacitás | 5000 tonna - 6000 tonna | 8000 tonna - 10000 tonna |
| Casting tolerancia | Kérésre vagy szabvány (ISO8062-2013 vagy GB/T 6414-1999) | |
| Öntőanyagok | Zöld homok, gyantával bevont homok | |
| Fémek és ötvözetek öntése | Szürkevas, gömbgrafitos öntöttvas, öntött acél, rozsdamentes acél, alumíniumötvözetek, sárgaréz, bronz... stb. | |
Népszerű tags: szürkevas öntvény, szürkevas öntvény termékek, szürkevas homoköntés, homoköntvény alkatrészek


